|
VI 溶接
1. 一般
1.1 溶接法の選択
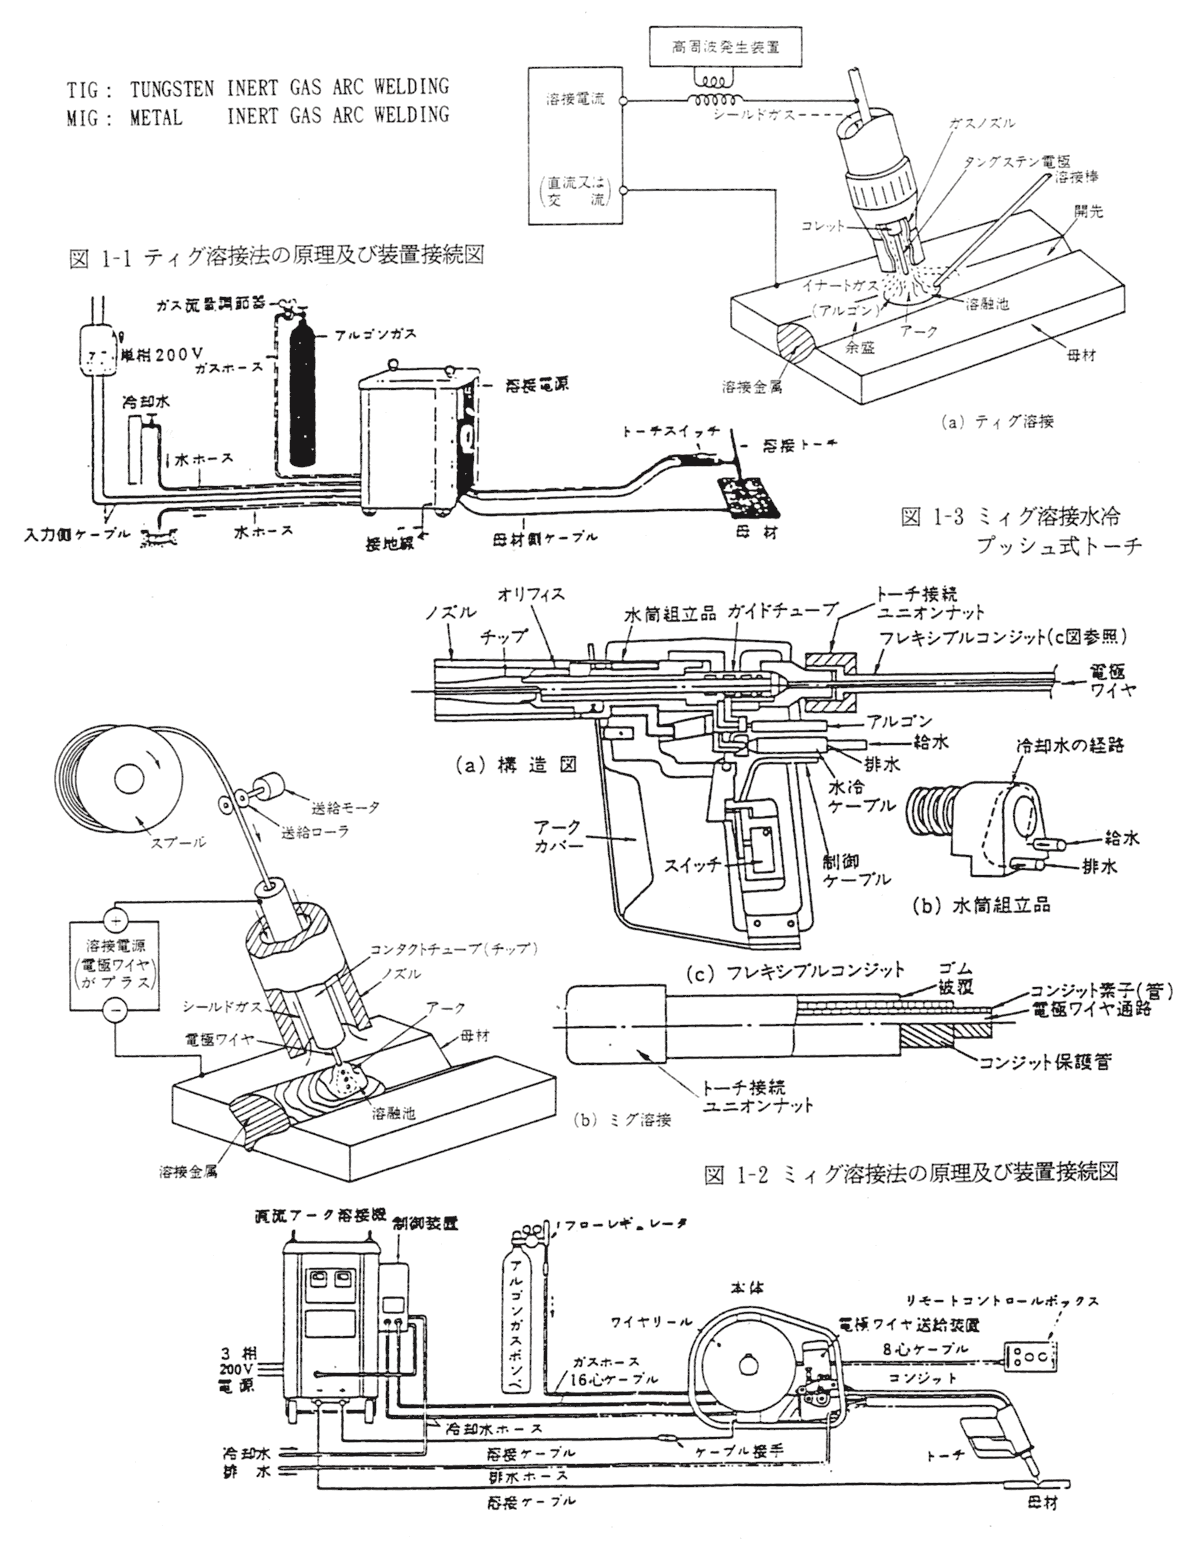
船体材料の板厚さは殆ど3mm以上であるから、溶接はミグ溶接で行われる。ティグ溶接は薄板、艤装品、回し溶接、仮付け溶接等に用いられる。表1-1にティグ及びミグ溶接の特徴を示す。
(図1-1~図1-3参照)。
表1-1 ティグ溶接、ミグ溶接の特徴
| 区分 |
項目 |
ティグ溶接 |
ミグ溶接 |
| 設備関係 |
電源 |
高周波付交流(又は直流) |
直流(逆極性) |
| ガス |
アルゴン又はヘリウム |
アルゴン又はヘリウム |
| フラックス |
不要 |
不要 |
| 溶接熱集中度 |
中 |
大 |
| 熱効率 |
中 |
大 |
| トーチの冷却 |
空冷又は水冷 |
空冷又は水冷 |
| 装置の移動又はケーブルの延長 |
ややむずかしい |
むずかしい |
| 品質関係 |
溶着率 |
中 |
大 |
| 溶込み |
中 |
大 |
| ブローホール |
ほとんどない |
生じやすい |
| スパッタ |
ない |
生じやすい |
| ビードの外観 |
優 |
良 |
| 溶接ひずみ |
中 |
小 |
| 熱影響部の幅 |
中 |
小 |
| 継手の強さ |
良 |
優 |
| 酎食性 |
優 |
優 |
| 作業関係 |
作業性 |
やさしい(両手) |
やさしい(片手) |
| 溶接速度 |
中 |
大 |
| 溶接姿勢(立向,上向) |
ややむずかしい |
ややむずかしい |
| 薄板溶接 |
優 |
可 |
| 厚板溶接 |
良 |
優 |
| 短い局部溶接 |
優 |
可 |
| コスト関係 |
設備費 |
中 |
大 |
| 溶接費 |
中 |
小 |
|
1.2 溶接作業の管理
溶接作業はLWS A 7601(アルミニウム合金構造物の溶接施行管理技術者資格認定規定)による資格を持った施行管理技術者又は同等の能力を持った者の管理のもとで行われなければならない。その資格等級は表1-2の通りである。
表1-2 溶接施行管理技術者の資格等級
| 資格等級 |
職務及び責任の範囲 |
技術知識及び職務能力 |
| 1級 |
溶接関連業務における総ての職務及び責任 |
計画、実行、監督及び検査するための十分な包括的技術知識と職務能力 |
| 2級 |
溶接関連業務における特定の技術分野内での職務及び責任 |
計画、実行、監督及び検査するための十分な特定技術知識と職務能力 |
| 3級 |
溶接関連業務における簡単な溶接構造だけに限定された技術分野内での職務及び責任 |
計画、実行、監督及び検査するための十分な基礎技術知識と職務能力 |
|
図1-1~図1-3
| (拡大画面:145KB) |
 |
|